Sealock è un produttore di borse per bici e moto personalizzate e fornitore OEM. Una borsa per un veicolo è in realtà composta da due prodotti integrati in uno:un contenitore sigillato e un sistema di montaggio che deve resistere alle vibrazioni sostenute. Sono prodotti in modo diverso, falliscono in modo diverso e in questa categoria la montatura è la metà più dura. Questa guida spiega come il sistema di montaggio è effettivamente integrato in un guscio saldato, i componenti specifici di questa categoria e perché la sequenza di produzione è decisa dal supporto piuttosto che dalla borsa.
Perché il Monte guida la costruzione
Nella maggior parte dei prodotti impermeabili, viene progettato prima il corpo sigillato e poi viene aggiunto il sistema di trasporto. Su una borsa per veicolo l'ordine è invertito, perchéogni punto di fissaggio è una penetrazione della barriera e la sua posizione è fissata dalla bicicletta, non dal progettista.Le posizioni delle cinghie sono determinate dal diametro del manubrio, dalla forma del tubo superiore, dalla lunghezza del reggisella o dalla geometria del sedile del passeggero e tali posizioni determinano quindi la mappa di saldatura, che determina la matrice.
Quindi la prima decisione in fase di sviluppo non è la borsa. È dove vanno le cinghie e tutto ciò che segue a valle ne consegue. Lo spostamento di una porta per la cinghia dopo l'esistenza degli utensili è costoso; decidere prima non costa nulla.
Le cinghie si inseriscono per prime, mentre il pannello è piatto: tutto il resto è costruito attorno ad esse.
Porte per cinghia saldata
Una cinghia deve raggiungere la bici dall'interno o attraverso un guscio sigillato, e ci sono due modi per farlo. Avvolgere la cinghia attorno al corpo della borsa è più semplice e funziona male: la cinghia scorre, la borsa ruota sulle barre e il carico si concentra laddove la cinghia si aggrappa.
La costruzione migliore è aporta saldata— un'apertura rinforzata saldata nel guscio attraverso la quale passa la cinghia, in modo che il carico venga sostenuto da un elemento appositamente costruito anziché dall'attrito contro il corpo del sacco. Ne conseguono tre requisiti:
Il porto è una penetrazione, quindi è sigillata come una finestra di processo separata con i propri parametri di saldatura e la propria ispezione, esattamente come una valvola.
Trasporta l'intero carico montato, compresi i carichi d'urto sulle buche, quindi il rinforzo dietro è importante tanto quanto la saldatura.
Viene testato in base alla modalità di guasto, non al carico nominale.Una borsa da manubrio non cede gradualmente: tiene e poi no, e la conseguenza è una borsa nella ruota anteriore.
Ancoraggi di carico: cuciti prima che il guscio si chiuda
Come per ogni punto portante della nostra gamma, gli ancoraggi lo sonocucito ai pannelli piani ad alta tensione prima della saldatura del guscio, quindi l'impronta perforata finisce sotto la pelle saldata. Un'ancora puramente saldata può staccarsi sotto un taglio sostenuto e il taglio è esattamente ciò che si applica a una cinghia.
Inoltre, le specifiche della bici e della motocicletta:
Toppe di supporto sotto ogni ancoraggio della cinghia, poiché il carico viene applicato attraverso una cinghia stretta e deve essere distribuito su un'area.
Box-X dove c'è spazio, travetta dove non c'è, con la densità impostata sul carico anziché massimizzata.
Filo di nylon o poliestere accoppiato, Tex 40 o più pesante, stabile ai raggi UV dove è esposto.
Conservazione ridondante— una fibbia indipendente specificata insieme al gancio e anello, quindi la ritenzione non dipende mai da un sistema.
Il hook-and-loop è un problema di legame
Hook-and-loop è l'interfaccia di montaggio predefinita in questa categoria e il modo in cui viene collegato ne determina la durata. Il principio guida è quello che attraversa tutta la costruzione saldata:una saldatura tra resine compatibili è sostanzialmente più affidabile di un giunto adesivo tra materiali dissimili.Laddove il sistema a strappo è saldato a un substrato compatibile, il legame è una fusione di materiale; dove è incollato su uno incompatibile, è una linea di colla con un proprio comportamento di invecchiamento.
Due conseguenze produttive che vale la pena specificare:
Metodo di fissaggio adatto al substrato— saldato a materiale compatibile o cucito con supporto laddove i materiali non possono essere fusi.
Test del ciclo con contaminazione presente.Un cinturino che aderisce perfettamente in laboratorio e si rompe con la sabbia stradale incorporata al suo interno non è stato testato per l'ambiente in cui vive. Testiamo in ciclo il gancio e l'anello sporco, perché è così che viene utilizzato.
Porta, cinghia e pellicola riflettente: tre saldature separate, tre finestre di processo separate.
Pellicola retroriflettente per saldatura
Gli elementi riflettenti sono un componente di sicurezza su una borsa per veicolo piuttosto che un elemento stilistico, e attaccarli tramite adesivo o cuciture crea le due modalità di guasto che gli acquirenti vedono nei resi: il sollevamento della pellicola sui bordi e le linee di cucitura che lasciano entrare l'acqua.
Saldatura della pellicola retroriflettente alla calottaevita entrambi. Diventa parte della superficie sigillata, senza adesivo che invecchia e senza perforazioni. I requisiti di produzione sono gli stessi di qualsiasi saldatura di materiali dissimili - parametri impostati in modo che il materiale con transizione vetrosa più elevata si riscaldi per primo e conduca in quello inferiore - e la verifica è specifica:ritenzione riflettente testata dopo abrasione, lavaggio ed esposizione ai raggi UV, perché un elemento riflettente che ha smesso di riflettere è una caratteristica di sicurezza scaduta silenziosamente.
Gusci rigidi modellati
Alcuni prodotti di questa categoria non sono affatto sacchetti saldati. Una borsa per tubo orizzontale con guscio rigido lo ètermoformato, e il processo ha una sua logica:
La schiuma viene laminata sul tessuto prima dello stampaggio— tipicamente EVA o polietilene reticolato legato al materiale frontale, quindi formato come composito.
Il tessuto del viso deve tollerare la laminazione e avere una certa elasticità, poiché deve assumere una forma tridimensionale senza grinze.
I costi degli utensili sono inferiori rispetto allo stampaggio a iniezione o soffiaggio, che rende i gusci stampati utilizzabili per i volumi dell’industria delle borse anziché solo per quelli dell’industria della plastica.
Per un marchio vale la pena saperlo perché cambia il discorso sui costi: un prodotto stampato con guscio rigido prevede l'attrezzatura, ma non il budget per l'attrezzatura di cui avrebbe bisogno una custodia in plastica rigida.
La Roll Line, sgualcita due volte al giorno
Nelle borse con roll-top e negli zaini da sella, la fascia di chiusura viene piegata all'inizio e alla fine di ogni corsa: migliaia di cicli all'anno negli stessi pochi centimetri. Le risposte della produzione sono asezione del rullo rinforzatasu ogni linea di chiusura e un materiale scelto per la durata della piega: il tessuto laminato in TPU tollera piegature ripetute e rimane flessibile nella stagione fredda, dove i rivestimenti rigidi si irrigidiscono e alla fine si rompono lungo la piega.Prove di fatica sulla fascia di chiusuraper questo motivo, dopo ripetute pieghe, è un elemento permanente nel piano di test di questa categoria.
La sequenza di produzione
Disposizione del montaggio- posizioni delle cinghie fissate rispetto alla geometria della bici target, prima di ogni altra cosa.
Taglio— pannelli, toppe di rinforzo, fettucce e pellicole riflettenti tagliate in tolleranza.
Cucitura del sottoassemblaggio— gruppi di cinghie, componenti di imbracatura, divisori interni.
Cuciture di ancoraggio ai pannelli piatti— box-X e travetta con toppe di supporto, ad alta tensione.
Saldatura di componenti— porte per cinghie, montaggio di valvole, pellicola riflettente, pannelli per finestre, ciascuno con il proprio set di parametri.
Saldatura della carrozzeria— cuciture perimetrali a 27.12 MHz, con saldature di prova e prove di peel ad ogni inizio corsa.
Assemblaggio di chiusura— Rinforzo della fascia avvolgibile, installazione della cerniera, fibbie e regolatori.
Test di vibrazioni e acqua, quindi imballaggio.
La base del prodotto
Immagine
Modello e specifiche
La capacità produttiva si vede
MOQ
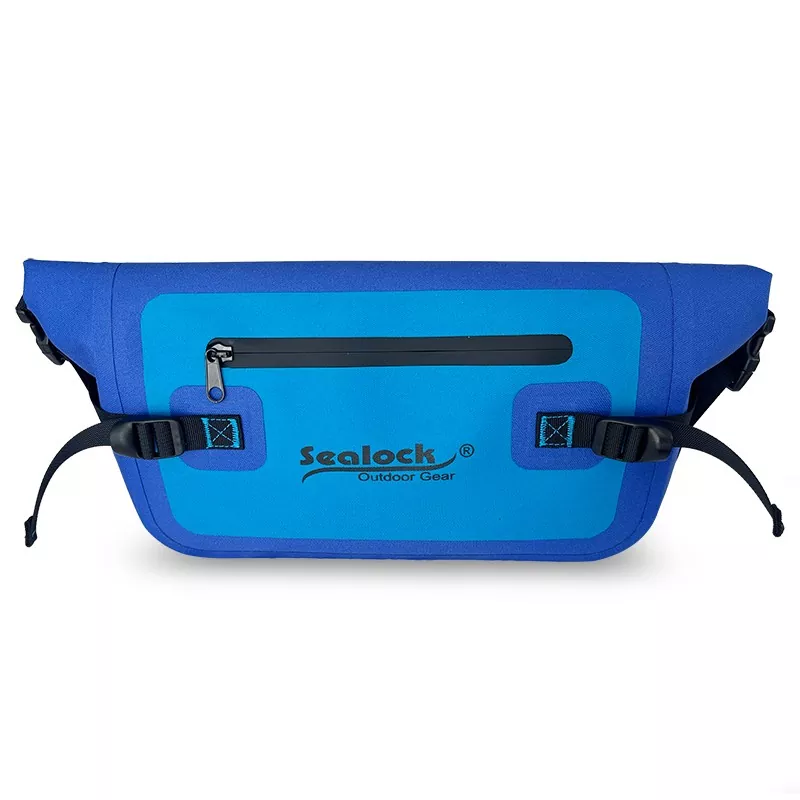
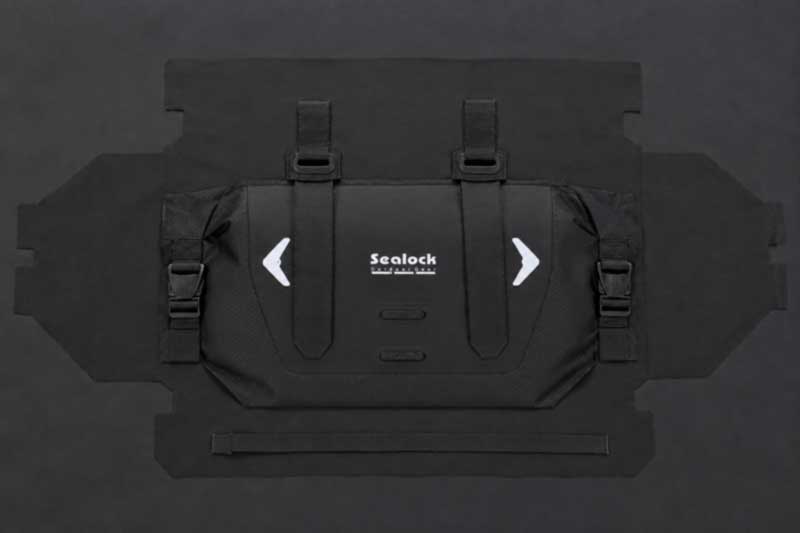
SL-K060B Borsa da manubrio arrotolabile— 7 litri; Ripstop laminato in TPU saldato a RF; arrotolare entrambe le estremità; valvola di spurgo filettata con guarnizione, montaggio saldato;due cinghie a barra attraverso porte saldatepiù una fibbia di ritenzione indipendente; quattro elementi retroriflettenti saldati; IPX6.
Porte per fascette saldate, montaggio della valvola e pellicola riflettente in un unico guscio: quattro finestre di processo separate
300
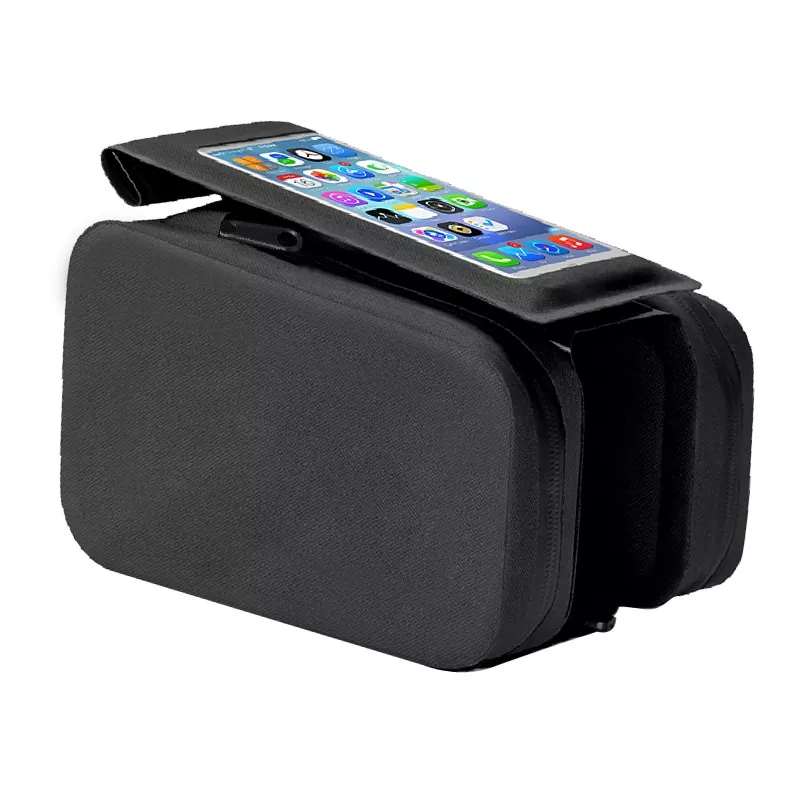
SL-K041 Borsa per tubo superiore con finestra per telefono — Guscio rigido in EVA modellato; finestra touch trasparente con patta ribaltabile; due scomparti con cerniera; porta via cavo; tre cinturini a strappo; adatto per tubi superiori tondi, aerodinamici e in carbonio.
Guscio termoformato con finestra trasparente e porta per cavo: un processo diverso dalla saldatura
500
SL-K054 Borsa da sella a conchiglia 3D— 1 litro; TPU;Scocca modellata 3D con cuscino interno ammortizzante a forma di onda; cinghie progettate contro la deflessione; due cinturini adesivi più una fibbia in gomma; cinturino riflettente; gancio fanale posteriore; ISO9001.
Forma 3D modellata con cuscino interno e tecnologia del cinturino antideflessione
300
SL-K001 Borsa anteriore per bicicletta saldata— 10 litri; Rete in PVC 500D con ABS; cuciture saldate ad alta frequenza; tasca interna impermeabile; IPX6; BSCI, ISO 9001; campione 7–10 giorni.
Scocca saldata abbinata ad un componente rigido in ABS
200
SL-C704 Borse laterali per moto 80L— 80 L come 40 L×2;Capacità di carico di 50 kg; PVC resistente; chiusura a strappo e due cinghie regolabili in lunghezza; spallacci robusti; segni riflettenti su entrambi i lati.
Ancore progettate per un carico di 50 kg in condizioni di vibrazioni autostradali sostenute
300–500
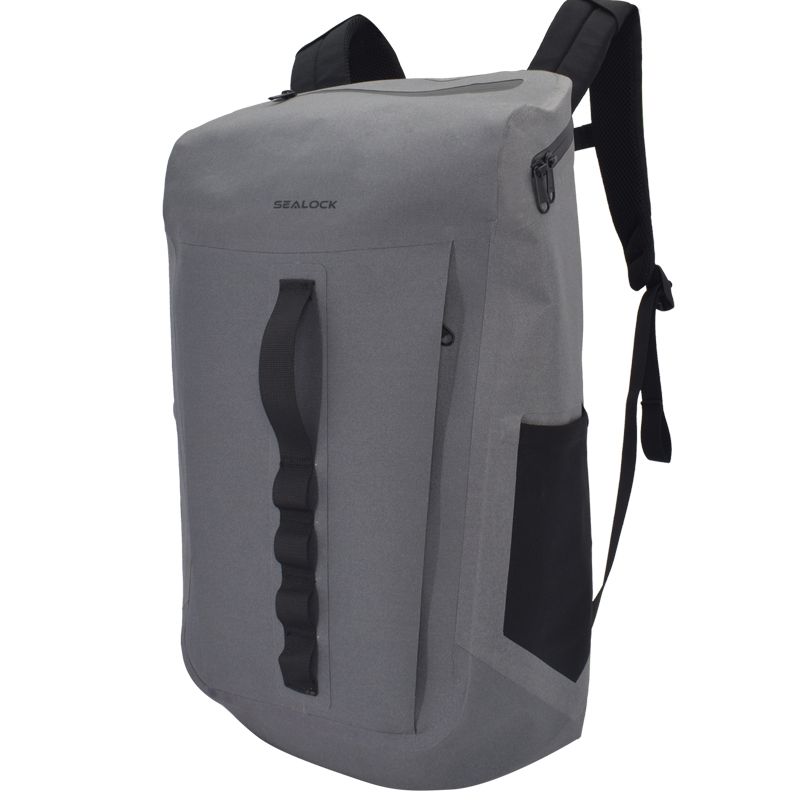
SL-C668 Borsa per sedile posteriore 40 litri— 40 litri; Capacità di 50 kg; forte PVC durevole,saldato senza soluzione di continuità, pulisci con un panno; loghi riflettenti su entrambi i lati.
Corpo saldato senza soluzione di continuità su larga scala con elementi riflettenti saldati
300–500
La disposizione del supporto, la configurazione del cinturino e della porta, l'hardware di ritenzione, il posizionamento riflettente, la valvola, la costruzione del guscio e il marchio sono tutti specificabili per ordine oppure è possibile sviluppare un prodotto da uno schizzo. L'attrezzatura viene quotata separatamente laddove è richiesto un guscio su misura o un componente stampato. Campioni 7–15 giorni, produzione 30–45 giorni dopo l'approvazione, da Dongguan o Ho Chi Minh City.
Controllo qualità
La produzione avviene secondo un sistema di qualità ISO 9001, suddiviso in tre livelli:CQI(tessuto rivestito in entrata per spessore del rivestimento, adesione e saldabilità, oltre a cinghie, gancio e anello, fibbie, valvole, pellicola riflettente, componenti EVA e ABS rispetto allo standard firmato),IPQC(tolleranza al taglio, integrità della saldatura in corrispondenza delle giunture del corpo, porte della cinghia, supporti delle valvole e pellicola riflettente, cuciture di ancoraggio con verifica del supporto e assemblaggio del supporto, con test di distacco su saldature campione ad ogni avvio di esecuzione) eOQC(Campionamento AQL, test con getto d'acqua secondo il rating dichiarato e confronto con campioni d'oro, con disponibilità di ispezione SGS o QIMA). Un campione di pre-produzione viene approvato prima della produzione di massa e viene eseguita un'ispezione finale prima di ogni spedizione.
Il programma del laboratorio specifico per categoria:test di vibrazione su supporti caricati, test di ciclo hook-and-loop con contaminazione presente, resistenza alla trazione della cinghia e della porta al carico nominale e oltre con carico a scatti, affaticamento della fascia di chiusura sulle linee di rotolamento, test di tenuta della valvola dopo cicli ripetuti, ritenzione riflettente dopo abrasione, lavaggio e raggi UV, flessione a freddo ed esposizione al sale e alla sporcizia stradale, insieme alla forza di adesione sotto carico di pelatura.
FAQ: Produzione Borse Bici e Moto
D: Perché il sistema di montaggio determina l'attrezzatura? R: Perché le posizioni delle cinghie sono fissate dalla geometria della bici, non dal progettista, e ogni punto di montaggio è una penetrazione del guscio sigillato. Tali posizioni impostano la mappa di saldatura, che imposta la matrice. Decidili prima dell'attrezzaggio e non costa nulla; spostarli successivamente ed è costoso.
D: Cos'è una porta per cinghia saldata e perché non avvolgere semplicemente la cinghia attorno alla borsa? R: Una porta saldata è un'apertura rinforzata e sigillata attraverso la quale passa la cinghia, quindi il carico viene trasportato da una funzione appositamente costruita. Una cinghia avvolta attorno al corpo scorre, permette alla borsa di ruotare e concentrare il carico ovunque si trovi ad agganciarsi.
D: Come deve essere fissato il gancio e l'anello? R: Saldato a un substrato compatibile ove possibile, poiché una saldatura tra resine compatibili è molto più affidabile dell'adesivo tra materiali diversi. Dove la fusione non è possibile, cucito con supporto. E dovrebbe essere sottoposto a test di ciclo in presenza di contaminazione, perché è così che viene utilizzato.
D: Perché saldare la pellicola riflettente anziché cucirla o incollarla? R: Perché l'adesivo si solleva ai bordi e le cuciture perforano la barriera. Il film saldato diventa parte della superficie sigillata e ne verifichiamo la ritenzione riflettente dopo abrasione, lavaggio e raggi UV.
D: Come viene realizzato un guscio rigido stampato e gli utensili sono costosi? R: Termoformato: schiuma laminata sul tessuto esterno, quindi formata come composito. L'attrezzatura costa meno dell'iniezione o dello stampaggio a soffiaggio, il che rende un guscio stampato utilizzabile con i volumi dei sacchetti anziché solo con i volumi della plastica.
D: Qual è il test che definisce questa categoria? R: Vibrazioni sulla montatura caricata. Una borsa per veicolo non si rompe gradualmente, quindi il supporto viene testato rispetto alle conseguenze del guasto piuttosto che rispetto al suo carico nominale e l'hardware di ritenzione viene specificato indipendentemente dal gancio e anello per lo stesso motivo.
Parla con la fabbrica
Per mettere in produzione una borsa per bici o moto personalizzata, contattare Sealock all'indirizzoinfo@sealock.com.hko +86-769-82009361. Oltre vent'anni di saldatura ad alta frequenza e cucitura industriale sotto lo stesso tetto, porte per cinghie saldate e pellicola riflettente, capacità di guscio stampato, sistemi di montaggio sottoposti a test sulle vibrazioni, produzione ISO 9001 e doppia produzione Cina-Vietnam.
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик