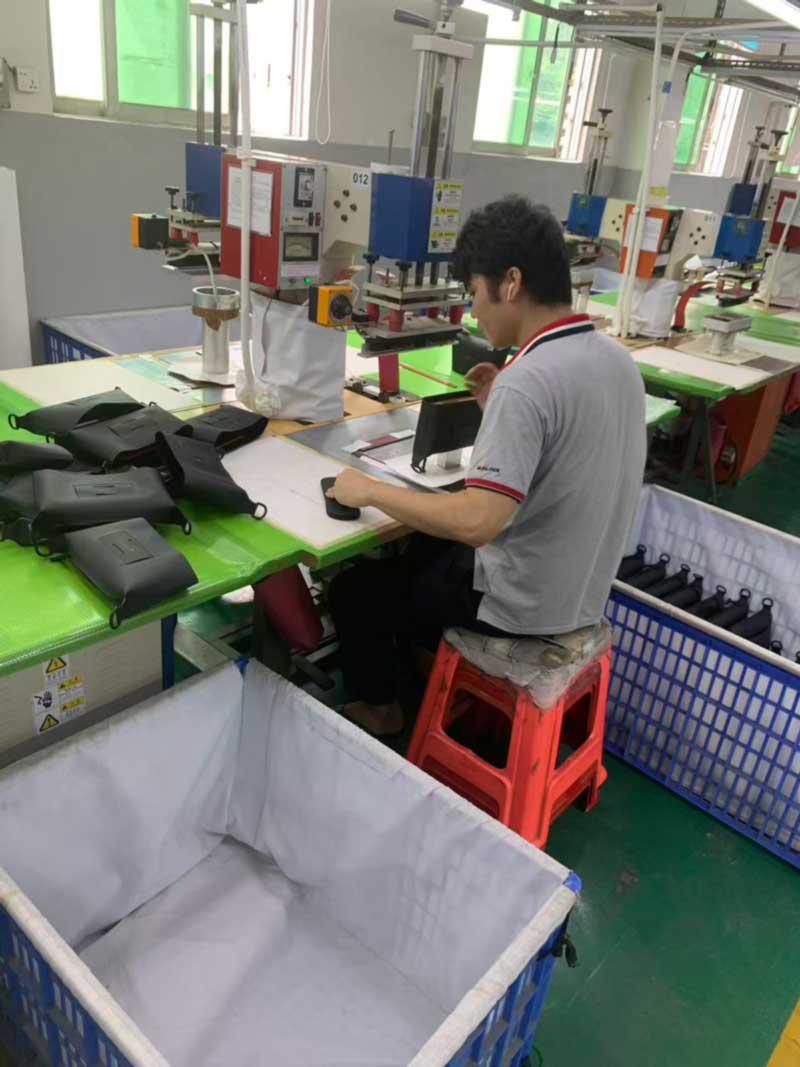
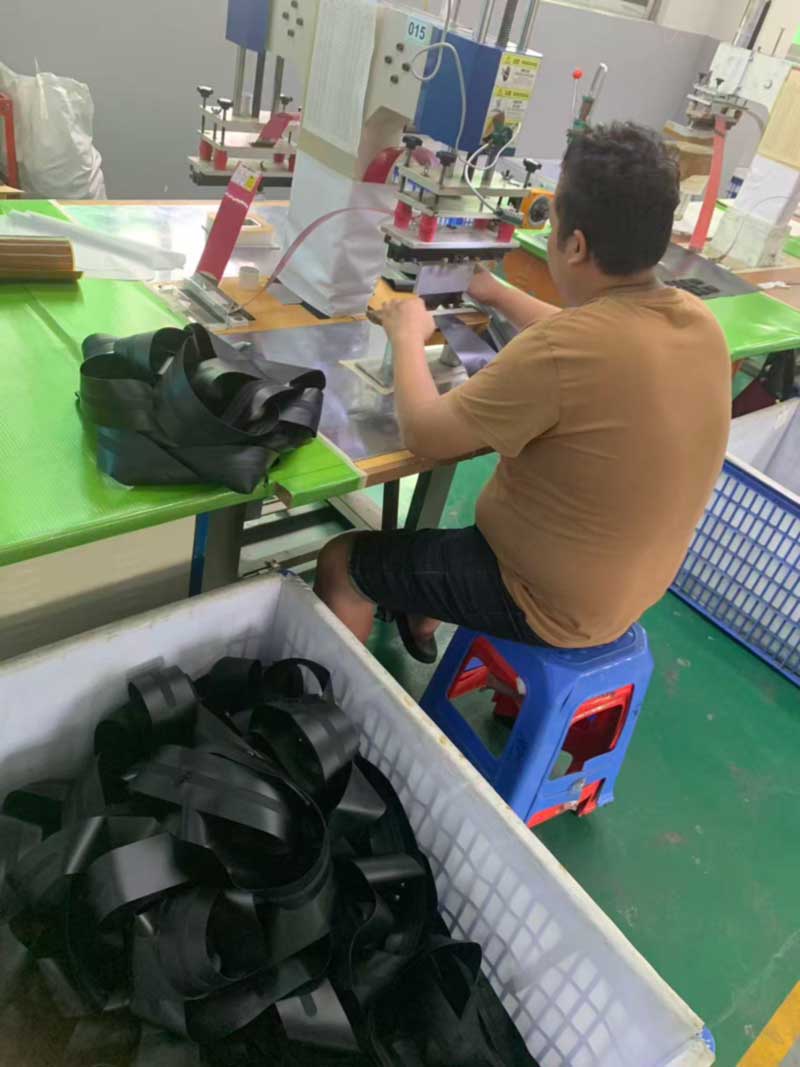
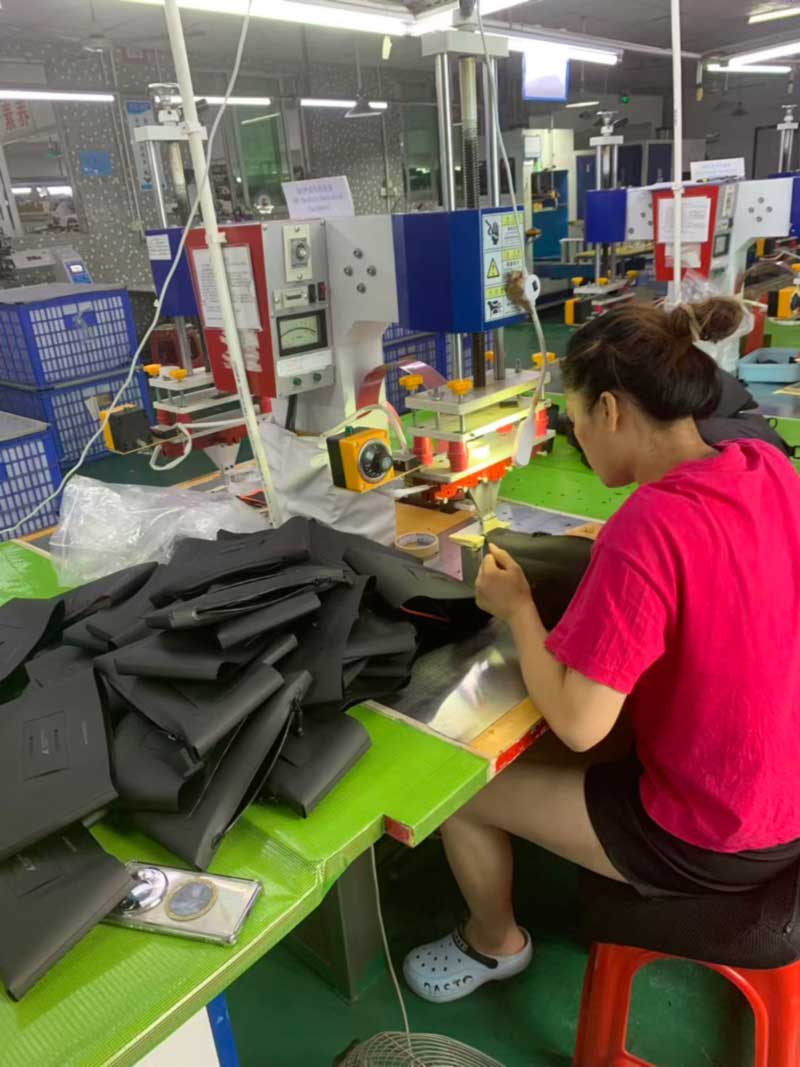
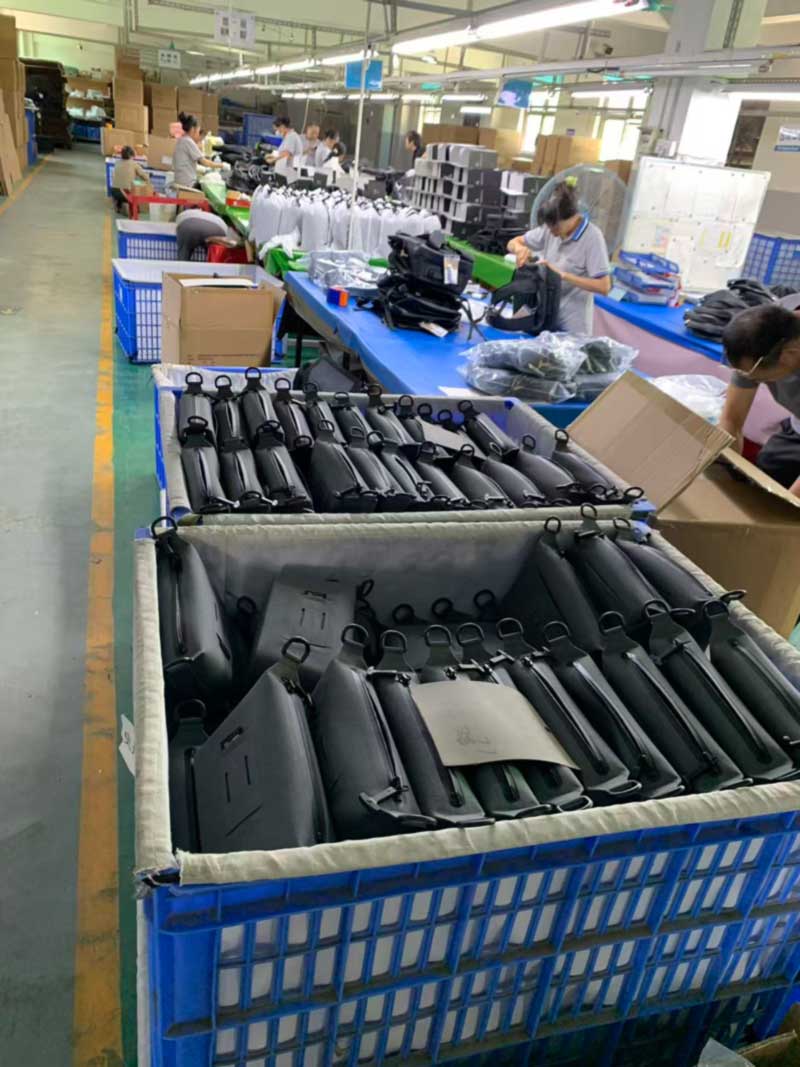
Mettiti in testa alla nostra sala di saldatura e conta le stazioni. Ognuno ha un numero stampigliato sulla macchina - 011, 012, 015, 020, 021 - il proprio stampo bloccato nella pressa, il proprio vassoio di componenti e il proprio contenitore foderato sotto che raccoglie le parti finite. Nessuno di loro sta facendo una borsa. Ognuno di loro ne sta facendo un pezzo.
Questa è la parte che gli acquirenti di costruzioni saldate vedono raramente, ed è la parte che determina i tempi di consegna, il costo delle attrezzature e il motivo per cui un prodotto saldato non può essere citato da una fotografia.
Ciascuna stazione trasporta il proprio stampo, il proprio vassoio dei componenti e il proprio contenitore. Nessuno di loro sta facendo una borsa intera.
Le borse cucite sono assemblate da pannelli; le borse saldate sono assemblate da parti
Un pacchetto cucito convenzionale è costituito da pannelli piatti uniti alla macchina e la maggior parte delle sue piccole caratteristiche - una maniglia, una linguetta con anello a D, un anello di compressione - vengono aggiunte cucendo la cinghia su un pannello mentre si unisce. Le mani dell'operatore e il margine di cucitura eseguono la localizzazione.
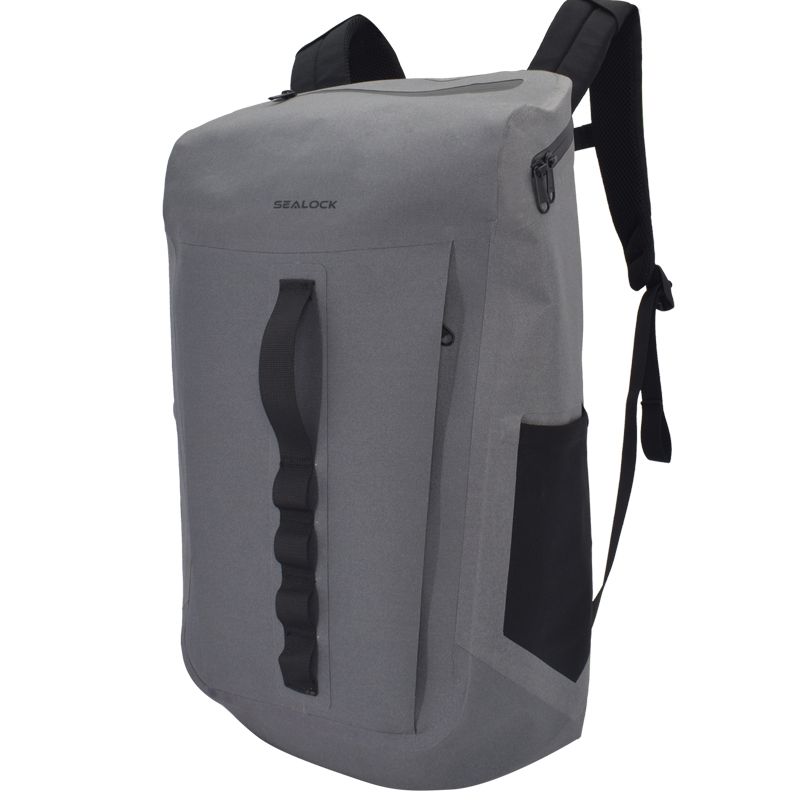
La costruzione saldata non funziona in questo modo. Una saldatura necessita di una pressione uniforme e di una permanenza su tutta la sua area, il che significa che ogni elemento deve rimanere piatto all'interno di una fustella per quell'elemento. Una piattaforma di ancoraggio della maniglia è uno stampo. Una toppa di montaggio con anello a D è un'altra. Un altro ancora è un pannello posteriore imbottito con canali di ventilazione, così come ogni anello di fettuccia saldato su una faccia, ogni rinforzo dell'estremità della cerniera, ogni piastra di base.
Contandoli in un pacco di medie dimensioni, il numero si aggira tra i venti e i trenta sottoinsiemi saldati prima della chiusura finale, ciascuno prodotto nella propria stazione, ciascuno accumulato nel proprio contenitore, e tutti devono arrivare all'assemblaggio finale in quantità corrispondenti. I contenitori che corrono lungo il corridoio non costituiscono deposito. Sono il lavoro in corso di una costruzione parallela anziché lineare.
Anelli di tessitura e toppe di ancoraggio saldati in lotti, davanti ai pannelli su cui verranno montati.
Cosa significa per attrezzature, campionamento e MOQ
Ne conseguono tre conseguenze pratiche, che spiegano la maggior parte delle domande che gli acquirenti ci pongono in fase di preventivo.
Innanzitutto, gli strumenti. Ogni nuova geometria di feature necessita di una matrice. Un pacchetto che riutilizza le nostre geometrie di ancoraggio e anello esistenti non porta quasi nessuna nuova attrezzatura; un pacchetto che introduce le proprie forme hardware, un diverso profilo della maniglia e un nuovo modello di canali sul pannello posteriore trasporta diversi stampi prima che esista il primo campione. Questo è il motivo per cui due borse che sembrano altrettanto complesse possono citare in modo molto diverso, e perché chiediamo subito quali dettagli siano veramente specifici del marchio e quali siano semplicemente la versione apparsa nella foto di riferimento.
In secondo luogo, il tempo di campionamento. La nostra finestra di campionamento standard è compresa tra 7 e 15 giorni e il punto in cui un programma rientra in tale intervallo è quasi interamente una questione di attrezzaggio piuttosto che di assemblaggio. Tagliare e provare uno stampo richiede giorni; l'assemblaggio del campione richiede ore.
In terzo luogo, la quantità minima dell'ordine. Il MOQ da 300 pezzi sulla maggior parte dei modelli non è un livello commerciale arbitrario. È il punto in cui l'impostazione dello stampo, l'approvazione del primo pezzo e il cambio di linea su una ventina di stazioni si ammortizzano in un costo unitario sensato. Al di sotto di questo valore, il costo di installazione per bagaglio aumenta più velocemente di quanto la maggior parte degli acquirenti si aspetti.
Il rovescio della medaglia è che una volta esistenti gli stampi, gli ordini ripetuti sono rapidi e coerenti. La stazione esegue ogni volta lo stesso ciclo di fusione invece di fare affidamento su un operatore che riproduce a occhio un margine di cucitura, motivo per cui i programmi saldati in genere mostrano meno variazioni tra i cicli di produzione rispetto agli equivalenti cuciti.
Una caratteristica che non può restare piatta in uno stampo non può essere saldata: la geometria decide l'utensileria prima che la progettazione venga bloccata.
Le parti che sono prodotti a pieno titolo
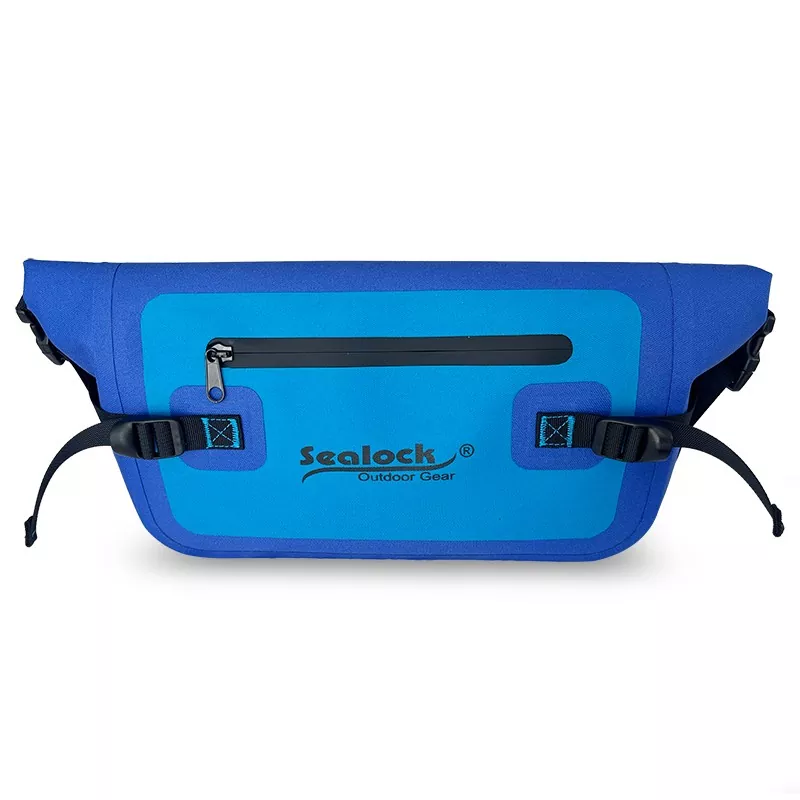
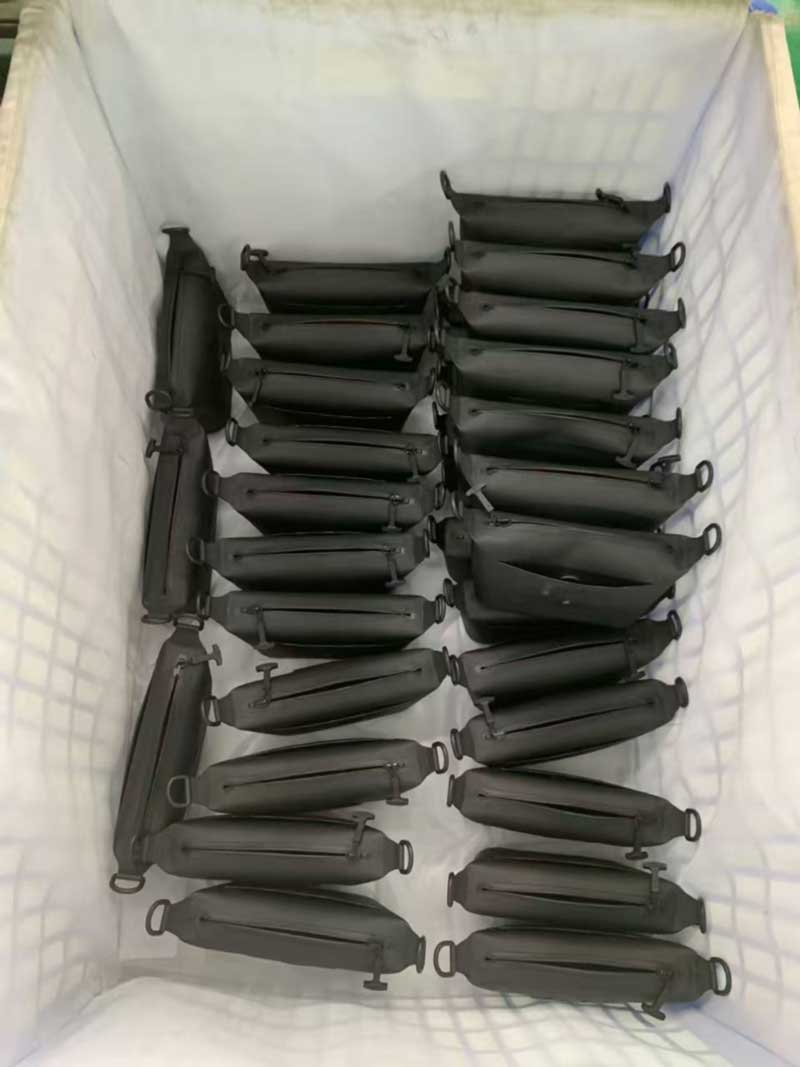
Non tutto quello che c'è sul pavimento è un componente. Le stesse stazioni che saldano le toppe di ancoraggio producono anche piccoli articoli completi – imbracature per bottiglie saldate, borse tecnologiche, custodie per imbracature affusolate – che escono dalla linea come unità finite anziché come sottoassiemi.
Vale la pena menzionarli perché i marchi spesso li sottovalutano. Un piccolo accessorio saldato comporta quasi lo stesso carico di attrezzatura di uno grande: necessita ancora di stampi, necessita ancora dell'approvazione del primo pezzo, necessita ancora del proprio standard di colore. Ciò che non comporta è il lavoro di assemblaggio, motivo per cui gli accessori sono spesso il modo più efficiente per un marchio di ampliare una collezione - e anche perché quotarne uno a una frazione del prezzo di uno zaino raramente riflette il costo effettivo dell'allestimento.
Brache saldate finite: provenienti dalle stesse stazioni che producono componenti per pacchi più grandi.
Tre clienti, tre pacchi completamente diversi, un pomeriggio
All'estremità della sala, Packaging Group 1 stava eseguendo tre programmi contemporaneamente, e la differenza tra loro è un'immagine utile di cosa significhi effettivamente "retail ready" nella pratica.
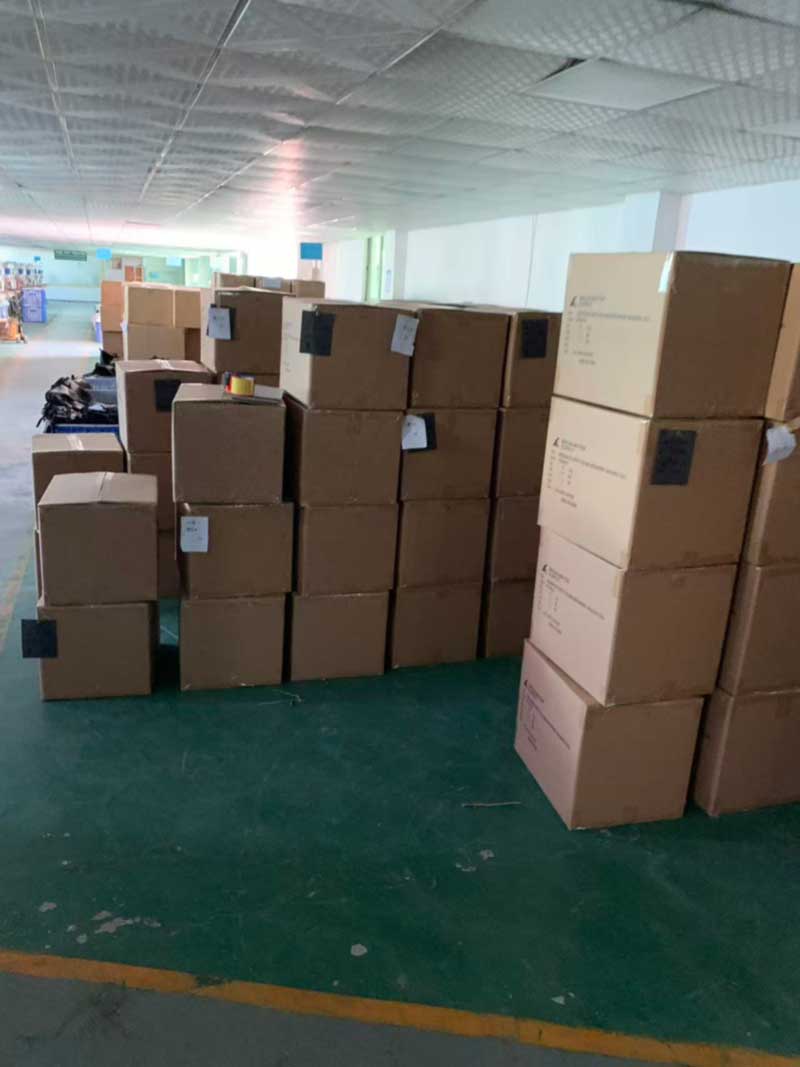
Un programma è confezionato in cartoni pieghevoli stampati con un sacchetto raccoglipolvere bianco separato con cordoncino per unità: una presentazione sullo scaffale di vendita al dettaglio in cui la scatola è parte dell'esperienza del prodotto. Un secondo confeziona in buste postali stampate contenenti l'identificazione del prodotto e i marchi normativi, realizzate per la spedizione diretta al consumatore dove la prima cosa che il cliente tocca è la borsa stessa. Un terzo confeziona in singoli sacchetti di polietilene all'interno di cartoni per l'esportazione stampati con i contrassegni del cartone dell'acquirente, destinati a un centro di distribuzione piuttosto che a un domicilio.
Stessa fabbrica, stessa settimana, tre diverse definizioni di finito. Ognuno ha il proprio elenco di componenti, la propria logica di conteggio e le proprie modalità di fallimento, e nessuno di essi tollera di essere improvvisato alla fine di una corsa. I componenti dell'imballaggio vengono ordinati e attrezzati rispetto al piano di produzione allo stesso modo del tessuto del corpo, perché un contenitore completo ad eccezione dei sacchetti per la polvere non è un contenitore che può essere spedito.
Gruppo di imballaggio 1: cartoni per la vendita al dettaglio, sacchetti per la polvere per unità e altri due formati di imballaggio in uscita lo stesso pomeriggio.
Dove la sala di saldatura incontra la nostra gamma di compressione
Anche la logica del sottoinsieme di cui sopra è la nostrasacca di compressione con pompa integratasembra così. L'alloggiamento della pompa non è inserito in una tasca e chiuso con cuciture; viene saldato direttamente nel pannello della carrozzeria su una stazione dedicata con una fustellatura attorno al profilo dell'alloggiamento, che è ciò che consente di sigillare l'interfaccia anziché semplicemente coprirla.
Lo stesso vale per la valvola sulversione con pompa a manoe il telaio della finestra saldato su entrambi. Ognuna di queste è una stazione separata, uno stampo separato e un controllo in linea separato, e ciascuno di essi viene verificato nel prodotto finito mediante la nostra procedura standard di mantenimento del vuoto: evacuare, riposare per ventiquattr'ore, determinare eventuali perdite d'aria.
Cartoni contrassegnati secondo le specifiche dell'acquirente, predisposti per il ritiro.
Per gli acquirenti che specificano un programma di saldatura
La conclusione utile per chiunque sviluppi con noi è quella di considerare la geometria delle caratteristiche come un fattore di costo allo stesso livello del materiale e della capacità. Riutilizzare una geometria di ancoraggio o anello collaudata laddove il marchio non ha una visione chiara al riguardo, e spendere il budget per gli strumenti su due o tre dettagli che sono veramente distintivi, produce un prodotto migliore in un arco temporale più breve rispetto alla distribuzione uniforme della novità in ogni parte della borsa.
Sealock costruisce attrezzature impermeabili saldate da oltre 20 anni, con saldature ad alta frequenza e cuciture interne che operano fianco a fianco a Dongguan e presso la nostra struttura a Ho Chi Minh City, in modo che gli acquirenti possano scegliere l'origine più adatta alla loro posizione tariffaria senza rinegoziare le specifiche. I termini standard sono FOB Guangdong, 7–15 giorni per il campionamento, 30–45 giorni per la produzione di massa e MOQ a partire da 300 pezzi sulla maggior parte dei modelli, con punti di controllo IQC, IPQC e OQC di serie e ispezione SGS o QIMA disponibile su richiesta. I cartoni per la vendita al dettaglio, i sacchetti antipolvere, le buste stampate, i cartellini e la marcatura dei cartoni specificata dall'acquirente vengono gestiti internamente.
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик