La maggior parte di ciò che esce dalla nostra sala di saldatura è nero, antracite o tinta unita e, per una buona ragione, i colori solidi sono tolleranti. Questa settimana la linea sembrava diversa. Tre programmi di stampa all-over erano in esecuzione contemporaneamente: una stampa di palme tropicali, un ikat geometrico e un motivo a onde su larga scala, tutti su tessuto impermeabile rivestito, tutti destinati a borse stagne e zaini stagni.
Il tessuto rivestito stampato non è semplicemente un tessuto solido con un'immagine sopra. Cambia il tavolo di taglio, la finestra di saldatura, i criteri di ispezione e il modo in cui l'acquirente deve specificare il prodotto. Questo è come appare effettivamente in un impianto di produzione.
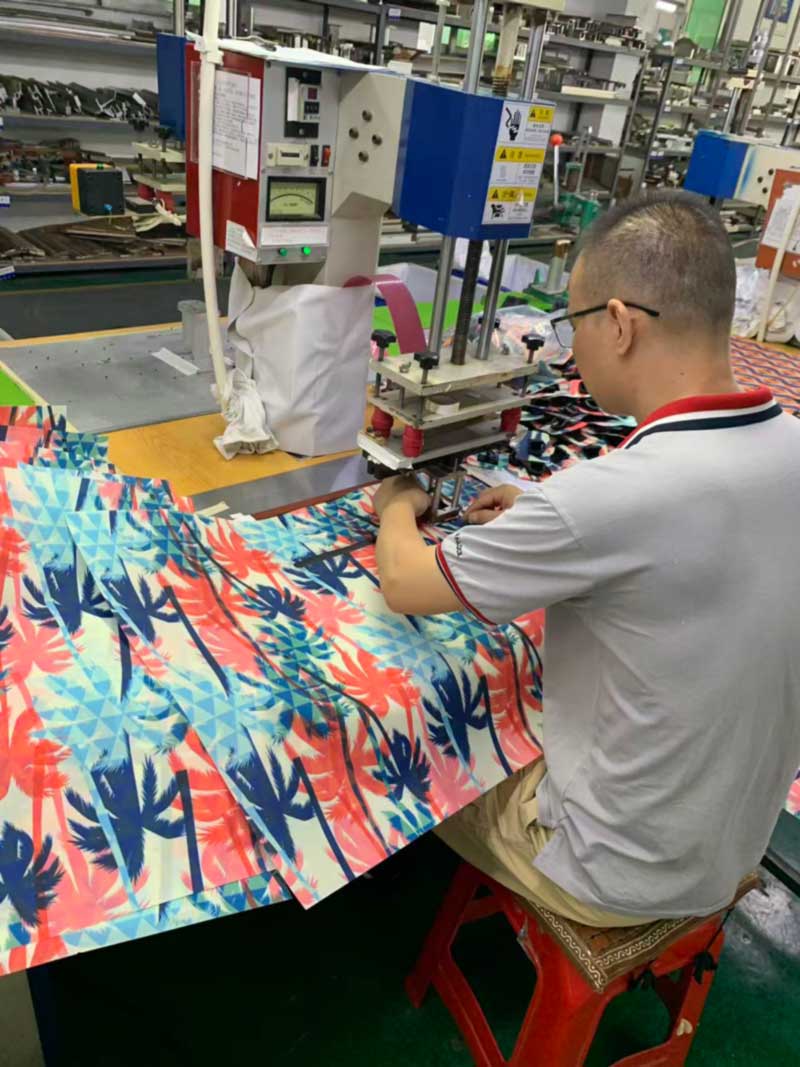
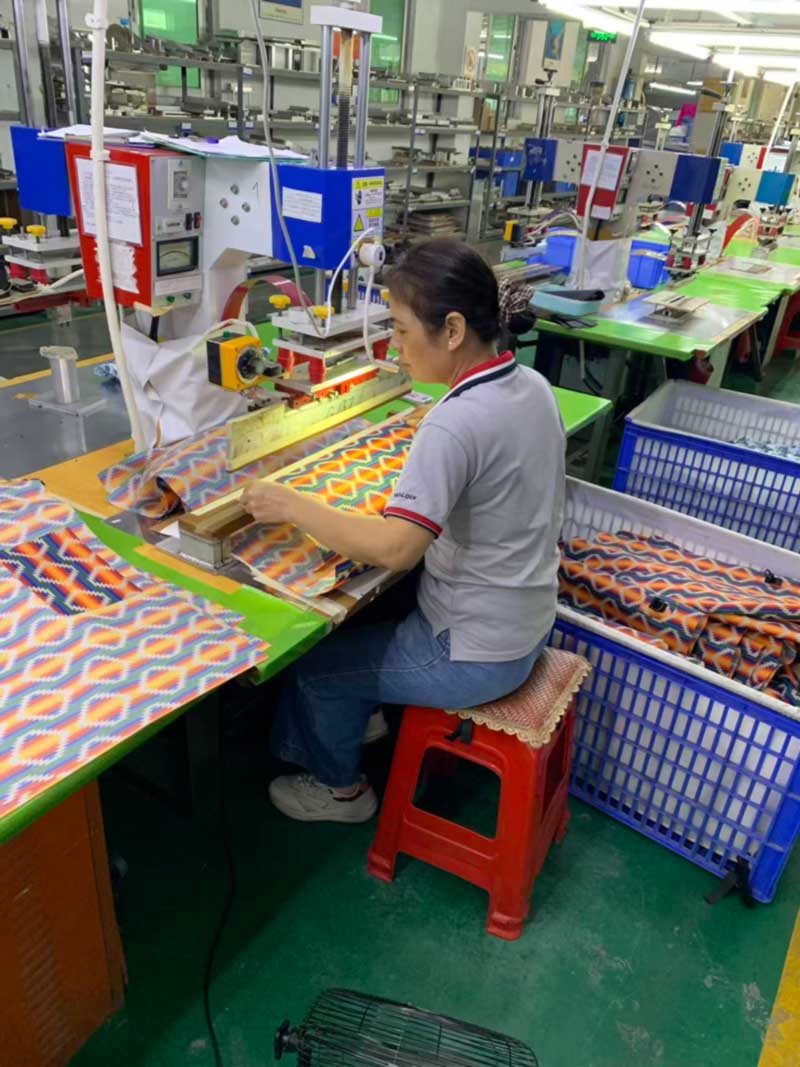
Saldatura di un pannello stampato. La stampa modifica sia la finestra del processo sia ciò che conta come difetto.
I pannelli smettono di essere intercambiabili
Su un tessuto solido, un pannello tagliato non ha orientamento. Può essere capovolto, ruotato o scambiato con il pannello accanto e nessuno lo saprà mai. Questo fatto è ciò che rende efficiente il piazzamento dei colori a tinta unita: l'unico compito della taglierina è quello di adattare quante più forme possibili sul rotolo.
Una stampa toglie quella libertà. Ogni pannello ora ha una parte superiore, una inferiore e una faccia, i pannelli a specchio devono essere tagliati come veri specchi anziché come due della stessa forma, e dove una cucitura attraversa un'area visibile il motivo deve essere posizionato deliberatamente anziché dove preferisce il software di nidificazione. Su una stampa a grande rapporto come il motivo dell'onda, il posizionamento deve anche evitare il risultato in cui una borsa mostra il motivo completo e la successiva mostra un campo vuoto di sfondo, anche se entrambi sono tecnicamente corretti per il motivo.
Il costo pratico è materiale. Un programma stampato consuma notevolmente più tessuto per unità rispetto allo stesso sacchetto in un solido e il divario si allarga man mano che la ripetizione diventa più grande. Gli acquirenti che valutano una versione stampata in base al costo della versione solida di solito ne rimangono sorpresi, ed è meglio discuterlo al momento del preventivo piuttosto che scoprirlo nella prima fattura.
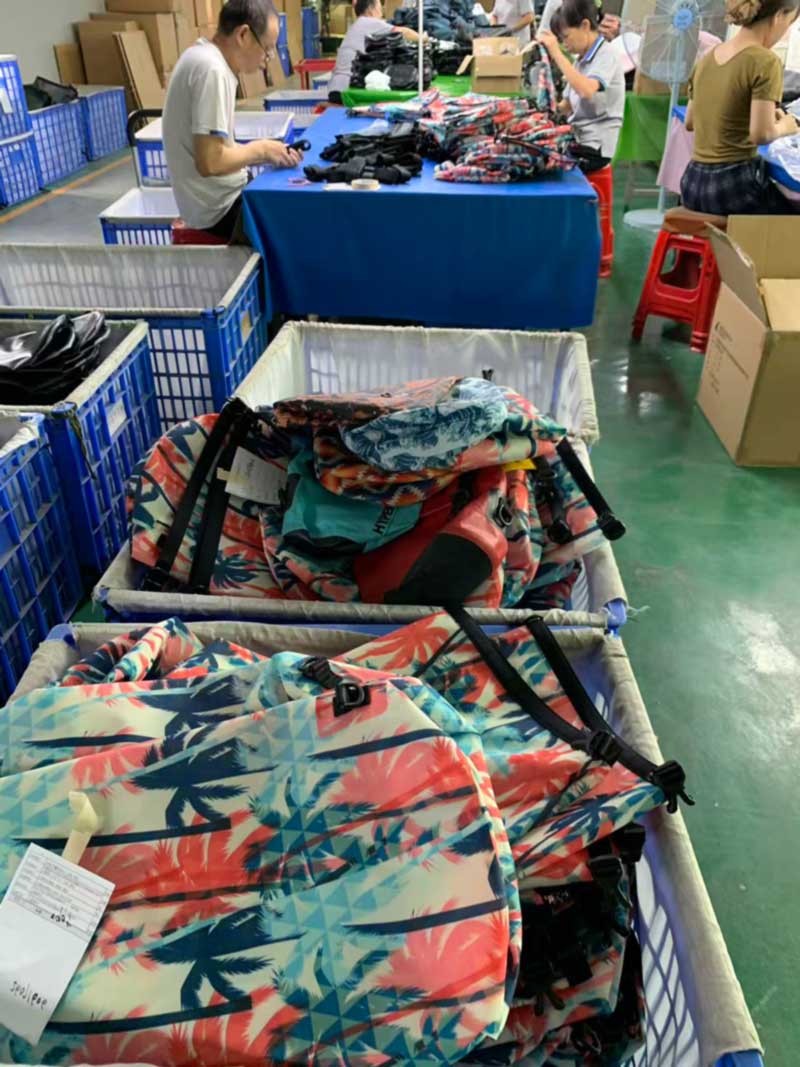
Cut panels carry orientation. Le parti specchiate vengono tagliate come veri specchi, non come duplicati.
Saldatura su una superficie stampata
La saldatura ad alta frequenza riscalda il materiale dall'interno e fonde i due strati. Su un tessuto rivestito stampato c'è uno strato aggiuntivo in quella pila - l'inchiostro e il suo rivestimento superiore - e si comporta in modo diverso dal materiale di base nello stesso campo.
Ne conseguono due cose. Innanzitutto, la finestra del processo si restringe. Una potenza o una permanenza leggermente eccessiva vengono visualizzate come una linea di bruciatura lungo il bordo della cucitura e su un fondo stampato chiaro quella linea è visibile come lo sarebbe sul bianco, quindi il pannello è uno scarto anziché una rilavorazione. In secondo luogo, la tolleranza alla contaminazione diminuisce. Elettrodi e matrici portano residui di cicli precedenti e su una stampa chiara tali residui si trasferiscono come un segno. Le fustelle vengono pulite tra un cambio colore e l'altro e viene utilizzata una pellicola distaccante nel punto in cui la faccia stampata si appoggia all'attrezzatura.
Le stampe con fondo chiaro sono quelle impegnative. Una stampa a fondo scuro si comporta in modo molto simile a un tessuto scuro a tinta unita; una stampa color crema chiaro o con fondo bianco si comporta come il bianco, che è la superficie più dura che saldiamo.
Checking a welded body against the tooling. I motivi stampati chiari lasciano il minimo margine di errore.
Il colore non può essere corretto dopo il fatto
Su un prodotto solido, un problema di colore ha soluzioni: un lotto di colorante può essere rifiutato, un lotto sostitutivo ordinato, un target Pantone riadattato. Su un prodotto stampato il colore è la grafica e la grafica è fissata alla tiratura.
Ciò ha una conseguenza ferma che trasmettiamo a ogni acquirente che esegue stampe: ordina l'intera quantità di tessuto stampato in un'unica tiratura, inclusa l'indennità per il consumo extra sopra descritto e per il campionamento. Due tirature di stampa dello stesso file sullo stesso tessuto di base non saranno invisibilmente identiche e un riordino sei mesi dopo non corrisponderà abbastanza al primo lotto da consentire ai due di sedersi fianco a fianco su uno scaffale. È anche il motivo per cui chiediamo agli acquirenti di approvare una cancellazione fisica stampata sull'effettivo materiale di base rivestito piuttosto che una bozza su monitor o un campione stampato su qualcos'altro: l'inchiostro su un tessuto impermeabile rivestito si legge in modo diverso dall'inchiostro su carta o su un tessuto non rivestito.
L'ispezione segue la stessa logica. Le unità stampate finite vengono controllate per quanto riguarda la registrazione della stampa, la coerenza del posizionamento tra le unità, l'adesione dell'inchiostro nelle aree piegate e flesse e i difetti di stampa riportati dal lotto di tessuto, oltre ai normali controlli della differenza di colore e della solidità del colore.
Unità stampate finite. La coerenza tra i pezzi è importante quanto la correttezza di ogni singolo pezzo.
L'assetto solido è una decisione, non un'impostazione predefinita
Ognuno di questi programmi abbina la stampa a una solida fettuccia nera, fibbie nere solide e rilegatura solida. Questa è una scelta valida e vale la pena dichiararla esplicitamente, perché i marchi a volte richiedono finiture stampate in tinta.
Le cinghie e l'hardware sono tinti e modellati con processi completamente diversi dalla stampa su tessuto, quindi abbinarli a una stampa è, nella migliore delle ipotesi, approssimativo e, nella peggiore, si sposta da un lotto all'altro. La finitura in tinta unita in un colore tratto dalla stampa, o semplicemente in nero, rimane stabile durante i riordini, sopravvive all'abrasione senza mostrare una stampa usurata e lascia che la stampa riporti il disegno da sola. È uno dei pochi posti in cui la risposta più economica è anche quella migliore.
Saldare e cucire sullo stesso programma stampato
Queste borse utilizzano entrambi i piani. La scocca, la base e le toppe di ancoraggio sono saldate; le cinghie dell'imbracatura, la legatura e i dettagli di rinforzo vengono cuciti sulla nostra linea di cucitura interna, dove gli operatori lavorano lo stesso materiale stampato a pochi metri dalle stazioni di saldatura.
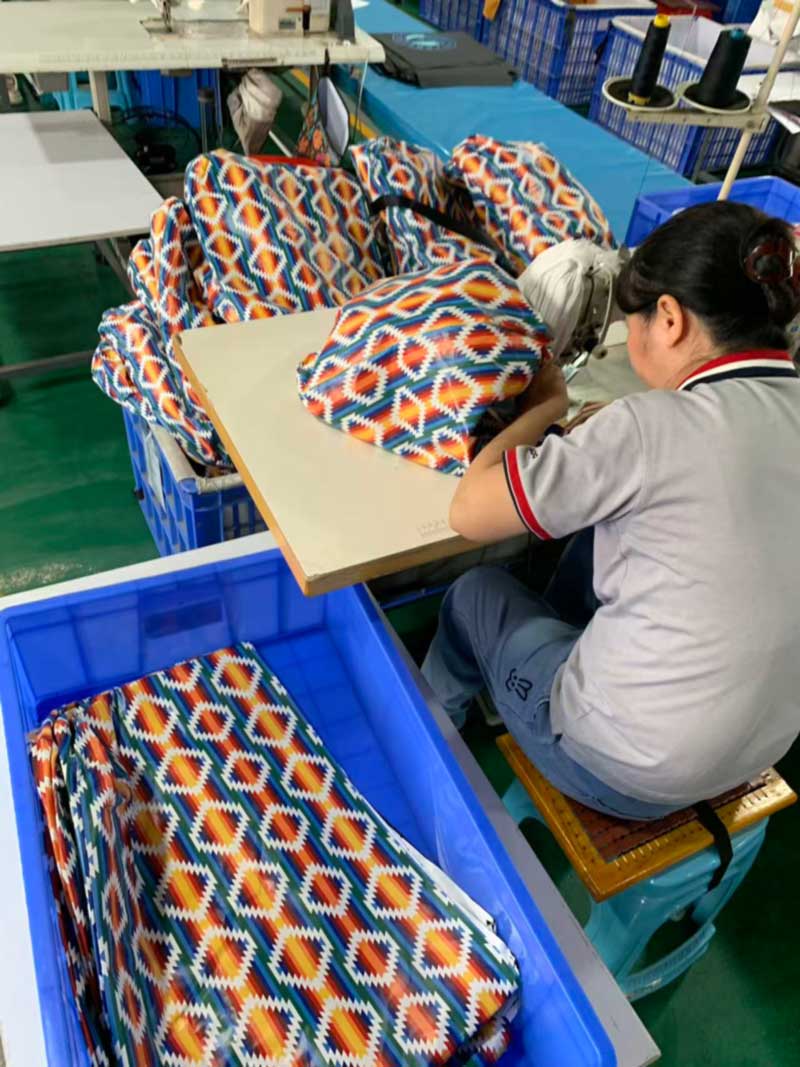
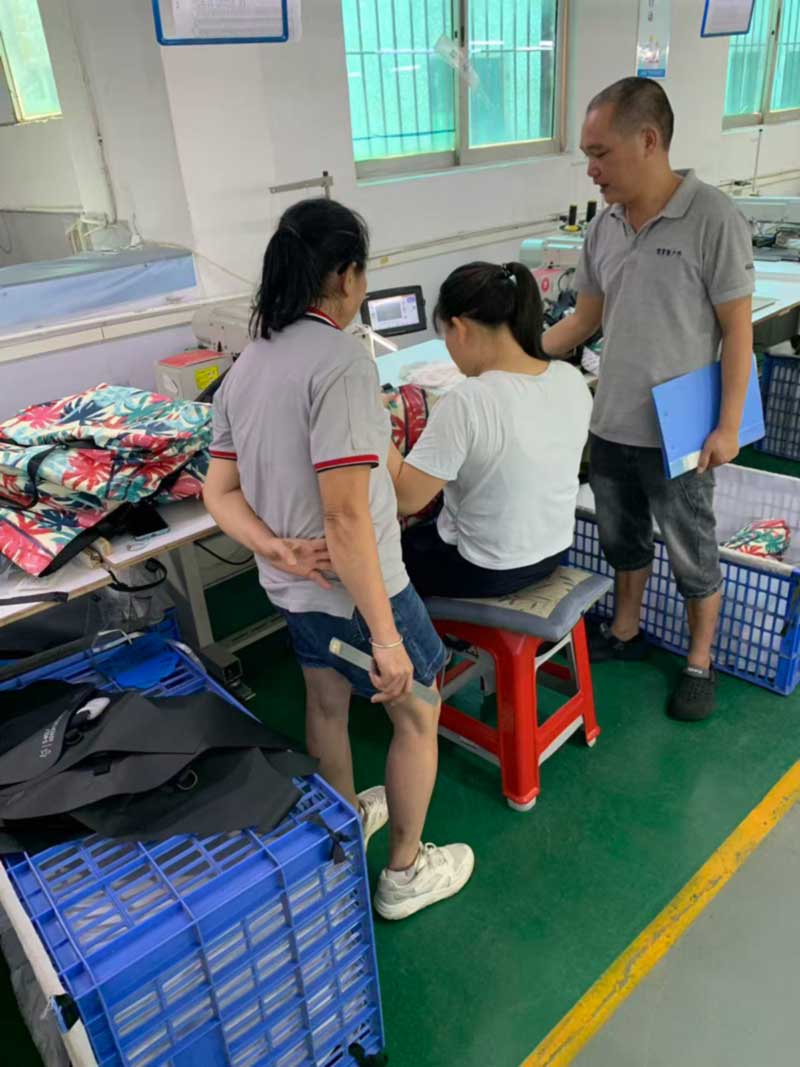
Anche il tessuto stampato cambia il lavoro di cucito. Il colore del filo deve essere scelto su uno sfondo che varia sul pannello piuttosto che su un colore uniforme, e una cucitura che appare pulita sulla parte scura di una ripetizione può essere letta come una cicatrice sulla parte chiara. I nostri supervisori eseguono l'approvazione del primo pezzo su programmi stampati con il pezzo tenuto sotto l'illuminazione del banco con la stessa angolazione che l'ispettore utilizzerà in seguito, e il coaching sulla linea avviene sulla macchina anziché successivamente contro una pila di scarti: la foto di un supervisore che lavora una parte con due operatori al banco di cucitura ne è la forma ordinaria.
First-piece review at the machine. Sul lavoro stampato, prenderlo al banco è l'unico posto economico per prenderlo.
Imballato per uno scaffale, non per un magazzino
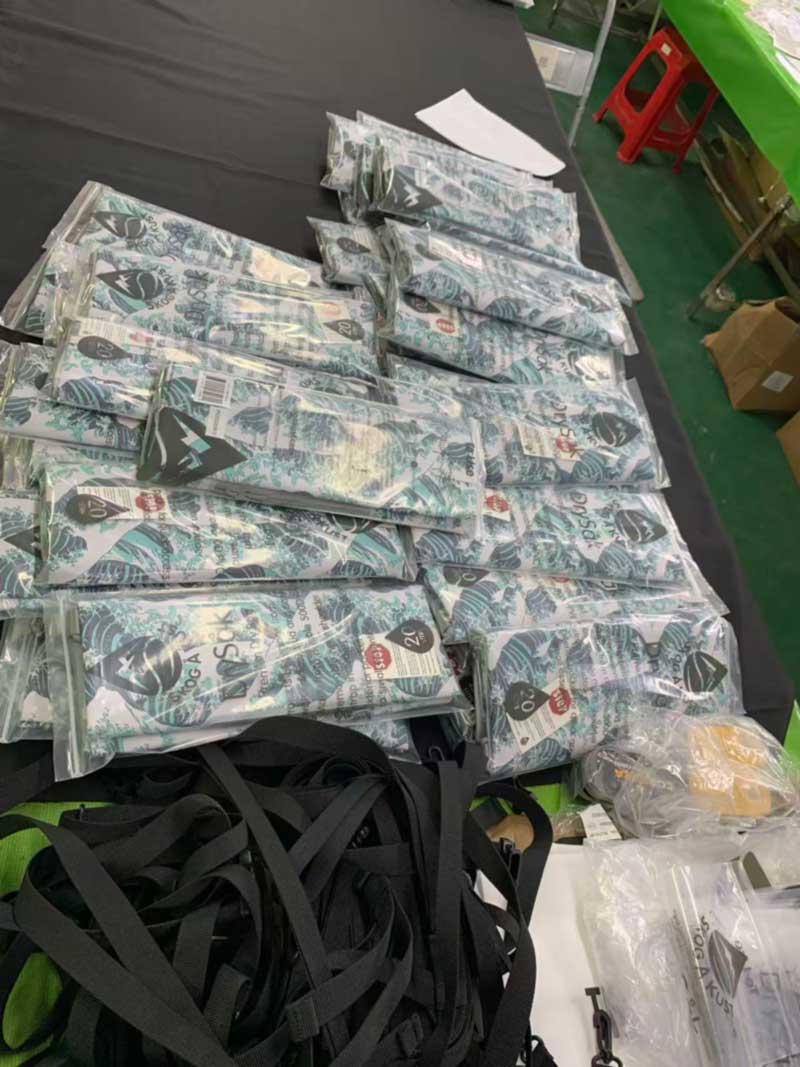
Questi programmi sono pronti per la vendita al dettaglio: ogni unità è piegata secondo uno standard prestabilito, sigillata in una busta individuale e presentata con una carta stampata che mostra la marca, il modello e la capacità in litri, in modo che il prodotto possa passare dal cartone allo scaffale senza essere nuovamente maneggiato.
L'indicazione della capacità sulla confezione è il dettaglio che vale la pena prendere in considerazione. È il numero che il cliente confronta tra i prodotti, deve concordare con il cartellino, l'elenco e la confezione e, su una gamma che comprende diverse taglie nella stessa grafica, è la cosa più semplice da applicare alla taglia sbagliata. I componenti dell'imballaggio sono equipaggiati in base alle dimensioni e confrontati con l'unità presso OQC proprio per questo motivo.
Imballaggio pronto per la vendita al dettaglio: piegato secondo lo standard, confezionato singolarmente, capacità contrassegnata.
La valutazione è invariata dalla stampa
A print is a surface treatment; it does not alter what the closure can do. Queste costruzioni roll-top sono verificate rispetto a un protocollo contro la pioggia battente e i getti d'acqua, lo stesso standard alla base del nostroZaino arrotolabile da 20 litrie il nostroZaino da escursione galleggiante da 38 litri. Le richieste di immersione appartengono a costruzioni a chiusura ermetica come laPacchetto speleo IPX8, che viene verificato mediante immersione completa in acqua di due ore o più.
Oltre a ciò, i programmi stampati eseguono la suite standard: forza di adesione su cuciture saldate, resistenza alla trazione, ciclo di carico sugli ancoraggi delle cinghie, abrasione, nebbia salina, solidità del colore e differenza di colore, con punti di controllo IQC, IPQC e OQC attraverso l'ordine e ispezione SGS o QIMA disponibile su richiesta.
Se stai pianificando un intervallo stampato
Quattro cose fanno sì che un programma di stampa funzioni senza problemi: fornire la grafica come file di ripetizione con la dimensione di ripetizione dichiarata, approvare una barratura fisica stampata sul tessuto di base effettivamente rivestito, impegnare l'intera quantità di tessuto in una tiratura di stampa compreso il campionamento e il consumo più elevato e mantenere la cinghia e l'hardware in colori solidi.
Sealock costruisce attrezzature impermeabili saldate da oltre 20 anni, con saldature ad alta frequenza e cuciture interne che operano fianco a fianco a Dongguan e presso la nostra struttura a Ho Chi Minh City. I termini standard sono FOB Guangdong, 7–15 giorni per il campionamento, 30–45 giorni per la produzione di massa e MOQ a partire da 300 pezzi sulla maggior parte dei modelli: i programmi stampati di solito prevedono un minimo pratico più elevato, stabilito dalla tiratura piuttosto che da noi.
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик